炼油厂废气处理技术与综合治理方案
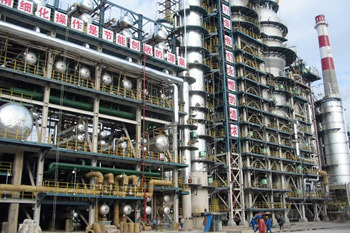
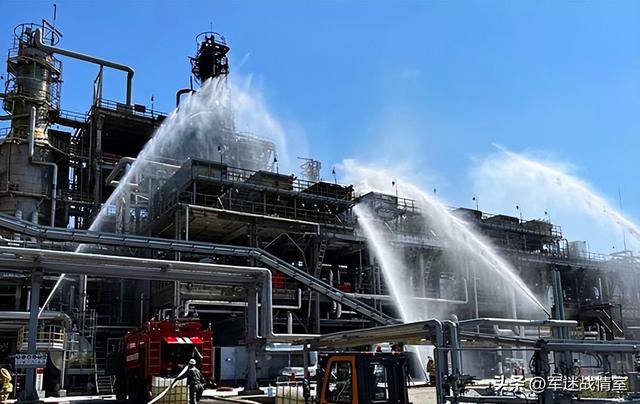
炼油厂在原油加工过程中会产生大量废气,主要来源包括加热炉与锅炉燃烧烟气、催化裂化再生烟气、硫回收尾气、工艺装置排放的挥发性有机物(VOCs)、设备泄漏与储运损失,以及污水处理场逸散气体等。这些废气成分复杂,常含二氧化硫、氮氧化物、颗粒物、硫化氢、非甲烷总烃及苯系物等,若不经处理直接排放,会造成大气污染与异味投诉,必须实施分质分类治理。
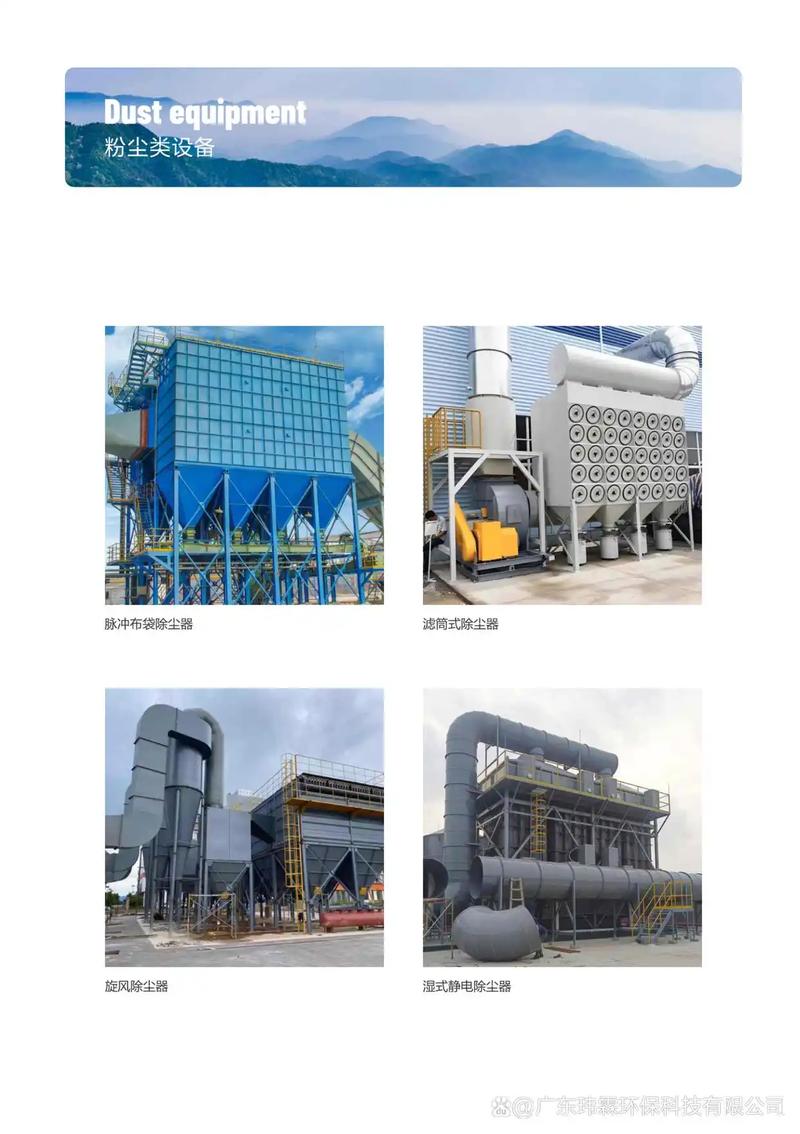
第一,燃烧烟气治理。加热炉和锅炉烟气以SO₂、NOx和颗粒物为主。SO₂控制可采用低硫燃料替代、湿法脱硫(如钠碱法、石灰石-石膏法)或半干法脱硫;NOx控制常用低氮燃烧器改造配合选择性催化还原(SCR)或选择性非催化还原(SNCR)技术;颗粒物则通过电除尘、布袋除尘或湿式电除尘去除。催化裂化再生烟气含高浓度SO₂和催化剂粉尘,通常采用湿法洗涤(如EDV、双碱法)实现脱硫除尘一体化,并配合SCR脱硝。
第二,硫回收尾气治理。炼油厂含硫气体经硫磺回收装置转化为硫磺后,尾气仍含少量H₂S、SO₂及羰基硫。常用尾气加氢还原吸收工艺(如SCOT、SSR)将硫化物转化为H₂S并回收,使总硫排放大幅降低;也可采用焚烧后碱洗达标排放。
第三,VOCs与异味治理。针对储罐、装卸、设备密封点及污水场逸散的低浓度大风量VOCs,宜优先实施源头控制:推行LDAR(泄漏检测与修复)、密闭收集、油气回收和浮顶罐改造。末端治理可按浓度与组分选择:高浓度油气采用冷凝+吸收或吸附回收;中低浓度废气采用活性炭吸附、沸石转轮浓缩+蓄热燃烧(RTO)、催化燃烧(CO)或生物过滤;含硫化氢等恶臭气体可先经碱洗、氧化吸收预处理,再进入生物或燃烧单元。油气回收可兼得环保与经济效益。
第四,加强运行管理与监测。老旧装置可通过全流程密闭化改造、火炬气回收、无组织排放排查减少逸散;建立在线监测(CEMS)与厂界VOCs监测体系,动态优化脱硫脱硝和焚烧单元运行参数,避免二次污染。碱洗废水、废吸附剂和废催化剂须按危废规范处置,实现废气治理与固液废物协同管理。
炼油厂废气治理应坚持“源头削减、过程控制、末端治理”相结合,按废气来源分质收集、分类处理,将常规污染物治理、VOCs管控与异味控制统筹考虑,并通过自动化监控和周期评估保障设施稳定达标运行。